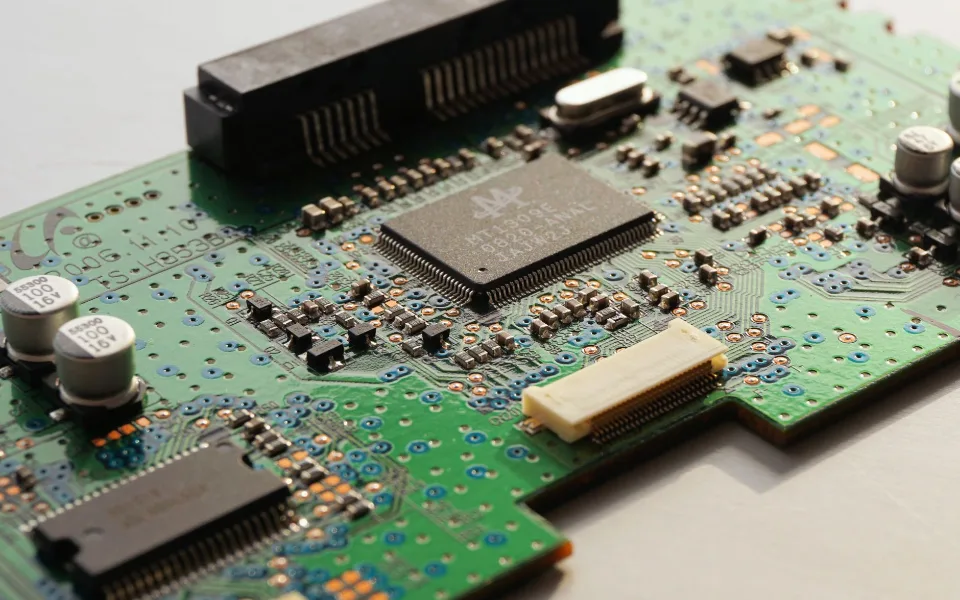
Introduktion: Udviklingen inden for mikrokontroller-teknologi Hvis du tror, at mikrokontrollere (MCU’er) blot er simple kredsløb til basal automatisering, overser du det store billede. MCU’er er hjernen bag stort set alt – fra IoT-enheder og bilelektronik til industriel automation og AI-drevne applikationer. Når vi træder ind i 2025, udvikler MCU-teknologien sig hurtigere end nogensinde før, og bringer højere energieffektivitet, bedre konnektivitet og markant mere beregningskraft til embedded-systemer.
Men hvad er virkeligheden? Hvilke MCU-tendenser bør udviklere, ingeniører og virksomheder have fokus på? Hvordan vil disse trends omforme brancher som forbrugerelektronik, bilindustrien og fabriksautomation?...
En praktisk guide til Surface Mount Technology (SMT), der dækker loddepasta, reflow, komponenter og processtyring Loddepasta, stencils og værkstedsgrundlag Standardtemperaturen i et SMT-værksted er 25 °C ±3 °C (77 °F ±5,4 °F). Nødvendige værktøjer til trykning af loddepasta omfatter: loddepasta, stencil, rakel, stencilservietter, fnugfri klud, rensevæske og en pastaspatel. Almindelig loddepastalejering: Sn/Ag/Cu 305 (96,5/3,0/0,5), smeltepunkt: 217 °C (422,6 °F). Loddepasta består af to hovedkomponenter: loddepulver og flusmiddel. Flusmidlet fjerner oxider, bryder overfladespændingen og forhindrer reoxidation under lodning. Typisk volumenforhold mellem loddepulver og flusmiddel: 1:1; vægtforhold: 9:1. Følg altid FIFO-princippet (først-ind, først-ud) ved anvendelse af loddepasta. To obligatoriske trin før brug: temperering til stuetemperatur og grundig omrøring. For fugtfølsomme komponenter (MSD) skal fugtighedsindikatorkortet (HIC) vise blå, før montagen må fortsætte. Almindelige fremstillingsmetoder til stencils: ætsning, laserskæring, elektroformning og nanocoating. Blandt disse kan laserskårne stencils omarbejdes. SMT står for Surface Mount Technology – montering af elektroniske komponenter direkte på printkortets overflade. ESD, komponenter og dokumentation ESD står for Electrostatic Discharge (elektrostatisk afladning), en kritisk faktor i elektronikproduktion.
SMT-maskinprogrammer består generelt af fem datasæt: PCB-data, pasmærkedata (fiducial), fødedata (feeder), dysedata (nozzle) og komponentdata (part).
Den relative luftfugtighed i tørreskabe til MSD-komponenter skal holdes under 10 % RH.
Almindelige passive komponenter: modstande, kondensatorer, spoler, dioder; almindelige aktive komponenter: transistorer, IC’er.
SMT-stencils fremstilles typisk af rustfrit stål, med typiske tykkelser på 0,12 mm eller 0,15 mm.
Tilstræb at afbalancere cyklustiderne mellem højhastigheds- og universalbestykningsmaskiner for at optimere linjens effektivitet.
Kilder til statisk ladning omfatter friktion, adskillelse, induktion og ledning.
ESD-risici: komponentsvigt, forurening. Forebyggelsesmetoder: ionisering, jordforbindelse og afskærmning. Kapslingsstørrelser:
Imperial 0603 = 0,06" × 0,03" Metrisk 3216 = 3,2 mm × 1,6 mm Eksempler på komponentmærkning:
Modstand “ERB-05604-J81”: “4” = 4 kredsløb, 56 Ω Kondensator “ECA-0105Y-M31”: C = 106 pF = 0,1 nF Dokumenttyper:
ECN = Engineering Change Notice (teknisk ændringsmeddelelse) SWR = Special Work Request (særlig arbejdsanmodning) Disse skal godkendes af de relevante afdelinger og udstedes via dokumentstyring for at være gyldige....